 Contactar inmediatamente


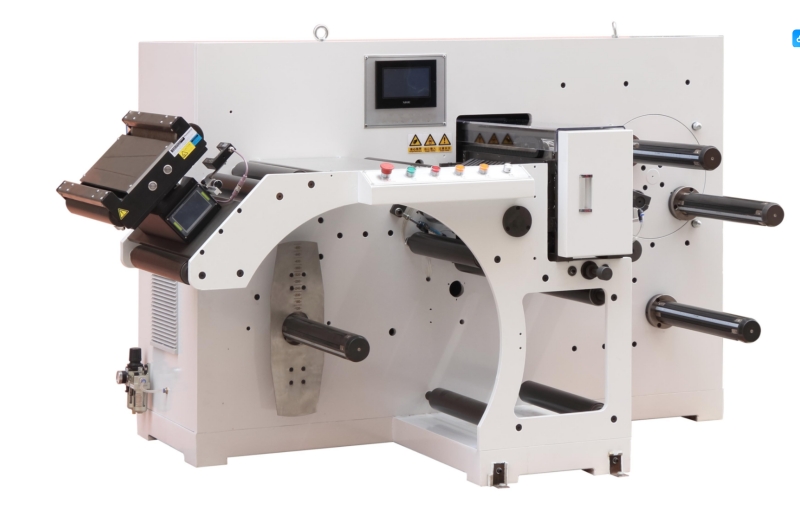
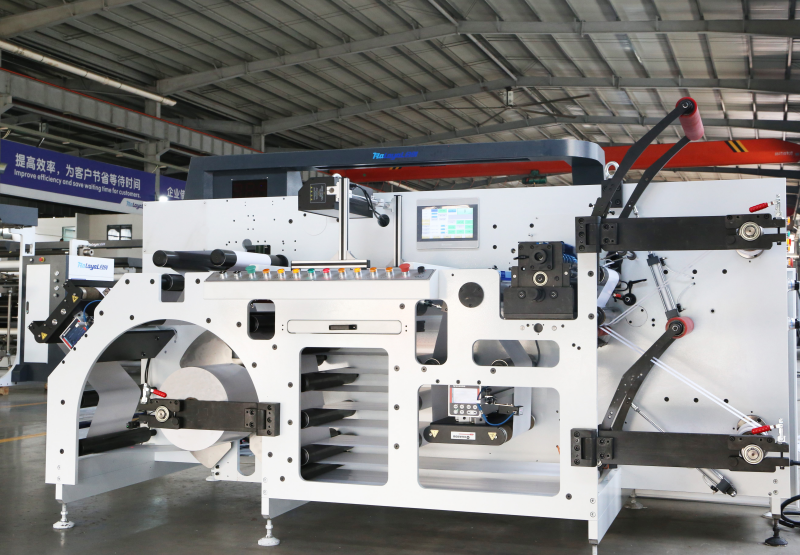
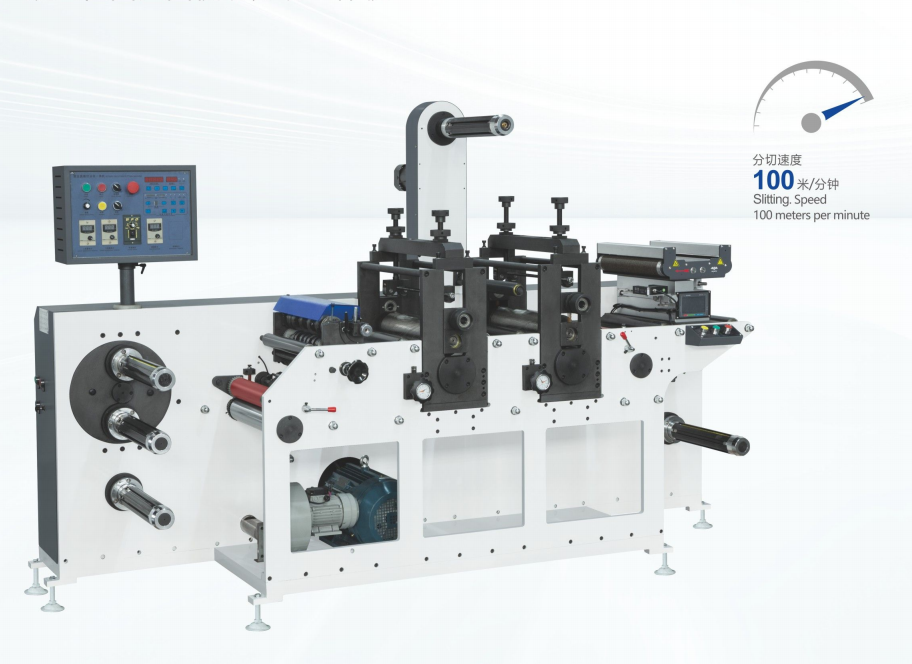
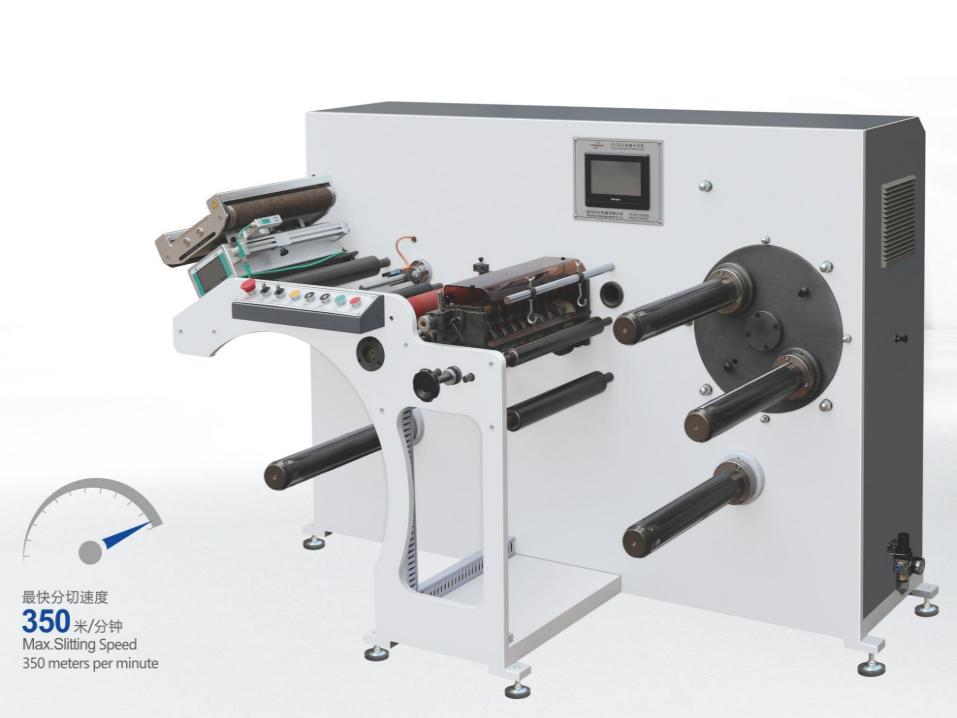
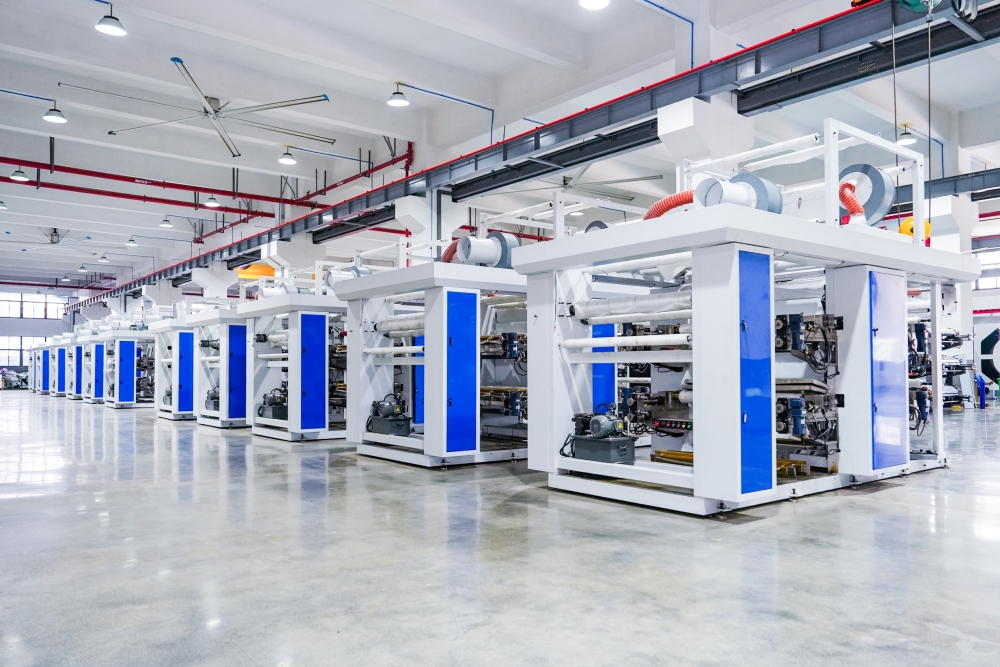
Un alto rendimiento máquina cortadora es una inversión indispensable para fabricantes de envases flexibles, convertidores de papel, procesadores de películas y productores de materiales industriales en todo el mundo. Ya sea que esté aumentando la capacidad de producción o actualizando equipos antiguos, conocer las variables de inversión exactas, los costos operativos ocultos y las estrategias de mantenimiento es primordial. Esta guía definitiva ofrece un análisis en profundidad de costo de la máquina cortadora Estructuras, protocolos de resolución de problemas reales y asesoramiento técnico estratégico para maximizar el retorno de la inversión de su planta.
1. Comprender el papel fundamental de una máquina cortadora en la conversión moderna.
A máquina cortadora La rebobinadora cortadora (a menudo denominada así) funciona como el sistema nervioso central en las plantas de transformación de materiales flexibles. Su tarea mecánica fundamental consiste en tomar un rollo maestro ancho (rollo madre) de material —como BOPP, PET, papel de aluminio, tela no tejida, papel laminado o películas de polímeros especiales— y cortarlo en anchos más estrechos y precisos, rebobinando limpiamente las tiras cortadas en núcleos individuales terminados.
En los entornos de fabricación modernos, una alta eficiencia máquina cortadora Es fundamental mantener tolerancias extremadamente precisas a velocidades de operación extremas (que a menudo superan los 400 a 800 metros por minuto). Lograr una densidad de laminación uniforme, una calidad de borde impecable y cero errores de seguimiento de la banda requiere ingeniería mecánica avanzada, control de tensión en tiempo real mediante circuito cerrado, posicionamiento automatizado de las cuchillas y diseños ergonómicos.
¿Cuánto cuesta una máquina cortadora?
El costo de una máquina cortadora comercial generalmente oscila entre $10,000 para modelos básicos, manuales y semi-Máquina automáticaLos sistemas de corte industrial ultra ancho, de alta velocidad y totalmente automatizados pueden costar hasta 250.000 dólares o más. La amplia gama de precios depende directamente del ancho de trabajo, la velocidad operativa, el nivel de automatización dinámica, la complejidad del ensamblaje de las cuchillas y las especificaciones del material que se procesa.
Para presupuestar con precisión un Unidad de corte longitudinalLos compradores industriales deben evaluar las especificaciones del hardware en función de su volumen de producción diario específico, los gastos de mano de obra y los objetivos de reducción de desperdicios.
Factores que influyen en el precio de la máquina cortadora
Comprender en qué se invierte el dinero al comprar equipos de conversión ayuda a evitar invertir menos de lo necesario en funciones esenciales o pagar de más por extras innecesarios. Los principales factores que influyen en el costo son:
- Grado de automatización: Las cortadoras de nivel básico requieren carga manual del núcleo, colocación manual de la cuchilla y descarga manual. Las plataformas automatizadas de alta gama incorporan configuración automática de la cuchilla, posicionamiento láser automático del núcleo, descarga robótica de la bobina terminada y corte transversal automático. La automatización incrementa significativamente la inversión inicial (CapEx), pero reduce drásticamente los costos laborales y el tiempo de inactividad de la máquina.
- Ancho de trabajo efectivo y diámetro del rodillo maestro: Las cortadoras de banda estrecha estándar (de 300 mm a 600 mm de ancho) son considerablemente menos costosas de fabricar que las unidades de banda ancha (de 1300 mm a 2500 mm o más). Las máquinas diseñadas para manejar diámetros de rollos maestros grandes (por ejemplo, de 1000 mm a 1500 mm de diámetro exterior) requieren soportes de desenrollado de alta resistencia, brazos elevadores hidráulicos y estructuras reforzadas, lo que incrementa los costos de fabricación.
- Control de tensión y tecnología de accionamiento:Las máquinas básicas utilizan accionamientos de un solo motor con embragues de fricción, que a menudo presentan problemas con la precisión de la tensión. Los equipos modernos de alta precisión utilizan servomotores vectoriales de CA multimotor (individuales).Servo doble motores para cada eje de rebobinado y punto de tracción principal), células de carga de retroalimentación y sistemas de controlador lógico programable (PLC).
- Método y herramientas de corte: El corte con cuchilla de afeitar en el aire o en ranuras es la opción más rentable. Los sistemas de corte por cizallamiento (con cuchillas giratorias superior e inferior) o de corte por aplastamiento/rotura requieren mecanizado de precisión, ejes de cuchillas endurecidos y controles de ajuste neumático fino, lo que incrementa el coste total de fabricación.
- Normas de cumplimiento y seguridad: La maquinaria de grado industrial que cuenta con la certificación oficial CE, las normas de gestión de calidad ISO, barreras de seguridad con cortina de luz y sistemas de bloqueo de freno de emergencia tiene una mayor valoración debido a las rigurosas pruebas a las que se somete y a sus componentes eléctricos y mecánicos de primera calidad.
Matriz de comparación de precios de máquinas cortadoras
A continuación se presenta una descripción general de referencia de la industria que detalla los niveles de precios típicos, los parámetros técnicos y los escenarios de aplicación recomendados para la industria. Equipos de corte longitudinal:
| Nivel / Categoría de máquina | Rango de precios típico (USD) | Velocidad y ancho máximos | Sistemas de control y automatización | Aplicaciones más adecuadas |
|---|---|---|---|---|
| Cortadora compacta/de nivel básico | $8,000 – $25,000 | 100–250 m/min 300 mm–800 mm | Tensado manual, inversor de frecuencia básico, configuración manual de la cuchilla. | Pequeñas imprentas, etiquetas de tirada reducida, conversión de cintas, producción en lotes de bajo volumen. |
| Cortadora industrial estándar de gama media | $25.000 – $75.000 | 350–500 rpm 1000 mm–1600 mm | Control PLC con interfaz hombre-máquina (HMI) de pantalla táctil, células de carga de tensión automáticas, rebobinado diferencial de doble eje. | Empresas de conversión de envases flexibles, bolsas de papel, películas estándar de PE/PET/BOPP, empresas de conversión de tamaño mediano a grande. |
| Cortadora servo automatizada de alta velocidad | $75.000 – $150.000 | 500–800 rpm 1300 mm–2000 mm | Sincronización completa de múltiples servomotores, alineación automática de cuchillas láser, descarga automática del rodillo de la torreta. | Fabricantes de películas de gran volumen, películas ópticas, laminados de papel de aluminio, materiales de embalaje médico. |
| Plataforma personalizada/ultra ancha de alta resistencia. | $150.000 – $300.000+ | Más de 800 mph 2000 mm–3500 mm+ | Colocación robótica de núcleos totalmente automatizada, cámaras de inspección integradas, sistemas de elevación de desenrollado pesado personalizados. | Plantas de fabricación de películas primarias, fábricas de papel, transformación industrial de acero/láminas de gran espesor. |
Costes ocultos a tener en cuenta más allá del precio de compra.
Calcular el verdadero costo total de propiedad (CTP) requiere evaluar variables operativas clave que van más allá del precio inicial de compra de la maquinaria:
- Logística de carga y aduanas: Transporte marítimo internacional (flete marítimo FCL/LCL, montaje de maquinaria pesada, seguro de tránsito y aranceles de importación regionales).
- Instalación y puesta en marcha en campo: Si bien los equipos de conversión modernos de alta calidad están diseñados para una configuración sencilla (plug-and-play), las líneas personalizadas para banda ancha pueden requerir la intervención de técnicos especializados para una alineación precisa y la capacitación de los operadores.
- Sustitución de herramientas y consumibles: Las cuchillas de corte de alta calidad, las cuchillas de afeitar, los ejes neumáticos, los anillos de fricción diferencial y los rodillos de presión de goma se desgastan con el tiempo y deben presupuestarse como gastos de mantenimiento periódico.
- Infraestructura de energía de la instalación: Los sistemas servo de alta velocidad requieren una entrada eléctrica trifásica constante y de alto amperaje, así como sistemas de suministro de aire comprimido seco.
Problemas comunes en las máquinas de corte longitudinal y cómo solucionarlos.
Incluso la maquinaria de conversión de alta gama puede presentar problemas de control de la banda o de calidad de corte al procesar distintos tipos de sustrato, películas de calibre fino o rollos maestros defectuosos. Identificar rápidamente las causas raíz minimiza los costosos tiempos de inactividad y el desperdicio de materia prima.
A continuación se presenta un desglose de solución de problemas que abarca situaciones típicas. Problemas con la máquina cortadora y soluciones de ingeniería paso a paso.
Problema 1: Tensión desigual de los rodillos y rodillos telescópicos
Síntoma: El rollo rebobinado final presenta un perfil cónico (telescópico), zonas blandas o una densidad irregular donde el centro se desplaza hacia afuera bajo presión.
Análisis de la causa raíz: La tensión desigual durante la fase de rebobinado es la causa principal del efecto telescópico. Cuando los núcleos de aire internos se enrollan con demasiada holgura y las capas externas se enrollan con demasiada fuerza, las fuerzas radiales empujan las capas internas hacia afuera. Los perfiles de tensión cónica inadecuados o el deslizamiento de los anillos de fricción en los ejes de aire diferenciales también agravan esta condición.
Cómo solucionarlo:
- Ajuste la curva de tensión cónica: Programe una curva de tensión cónica suave en la interfaz de pantalla táctil de su PLC. A medida que aumenta el diámetro de rebobinado, la tensión debe disminuir gradualmente (normalmente entre un 10 % y un 40 % durante el ciclo de bobinado) para evitar que las capas exteriores aplasten las espiras interiores.
- Inspeccione los anillos de fricción del diferencial: Si se utilizan ejes de rebobinado diferencial, asegúrese de que los anillos de fricción coincidan con las tolerancias del núcleo interno y de que la regulación de la presión de aire a la vejiga interna sea uniforme y limpia.
- Verificar la calibración del eje neumático: Compruebe si hay fugas o caídas de presión a lo largo del eje en los sistemas de suministro de presión neumática.
Problema 2: Mala calidad de corte, rebabas y descamación del material.
Síntoma: Los bordes de corte presentan un aspecto áspero, deshilachado, polvoriento o con rebabas microscópicas. Esto es especialmente frecuente en la conversión de papel, el corte de láminas de aluminio o el procesamiento de películas de polímero gruesas.
Análisis de la causa raíz: Cuchillas de corte desafiladas, holgura o superposición incorrecta entre las cuchillas de corte rotativas superior e inferior, ángulo de corte incorrecto o geometría de la cuchilla inadecuada para el sustrato objetivo.
Cómo solucionarlo:
- Realineación de la superposición de la cuchilla de corte y la presión lateral: Para el corte por cizallamiento, asegúrese de que la superposición de la cuchilla superior con la cuchilla hembra inferior esté estrictamente entre 0,5 mm y 1,0 mm. Una superposición excesiva provoca que la cuchilla se doble y que los bordes queden ásperos; una superposición insuficiente produce cortes incompletos.
- Haga coincidir el material de la cuchilla con el sustrato: Al procesar papeles abrasivos, láminas laminadas o películas de alta rigidez, cambie las cuchillas estándar de acero de alta velocidad (HSS) por cuchillas de primera calidad recubiertas de carburo de tungsteno o titanio.
- Técnica de corte por conmutación: Si el corte con cuchilla de afeitar provoca estiramiento del material y rebabas en los bordes de las películas dúctiles, actualice su sección de corte a un conjunto de cuchilla de corte motorizada.
Problema 3: Pliegues, arrugas y desviación de la tela
Síntoma: Se forman arrugas diagonales o longitudinales en el recorrido de la banda antes de que entre en la sección de corte, lo que da como resultado cortes finales desalineados y un rebobinado desigual.
Análisis de la causa raíz: La desalineación del seguimiento de la banda puede deberse a rodillos guía no paralelos, a un calibre desigual del rodillo maestro (variación del calibre a lo largo del ancho del rodillo principal) o a una presión inadecuada del rodillo de entrada.
Cómo solucionarlo:
- Realizar una alineación precisa de los rodillos: Utilice herramientas de alineación láser de precisión para confirmar que todos los rodillos guía, las mordazas de tracción y los ejes de rebobinado estén perfectamente paralelos entre sí. Una desviación de tan solo 0,5 mm en un rodillo puede provocar arrugas localizadas por tensión.
- Despliegue de los rodillos esparcidores curvos/tipo banana: Instale un rodillo curvado ajustable o un rodillo expansor de goma ranurado justo antes de la estación de corte para estirar el material hacia afuera y alisar la holgura de la banda.
- Utilice sistemas avanzados de guiado web (EPC/LPC): Verifique que el sistema de guía automática de la banda (basado en sensores ultrasónicos, fotoeléctricos o infrarrojos) responda correctamente, esté calibrado y mantenga el borde de desenrollado bloqueado a lo largo del eje central de procesamiento.
Problema 4: Desgaste frecuente de las cuchillas y degradación térmica
Síntoma: Las cuchillas de corte pierden precisión rápidamente, lo que obliga a detener constantemente la máquina para reemplazarlas. Además, las películas plásticas pueden derretirse o fusionarse en los bordes durante el corte.
Análisis de la causa raíz: El calor excesivo generado por la fricción se produce debido a una presión lateral incorrecta de la cuchilla (ángulo de inclinación), al funcionamiento de las cuchillas de corte en seco a altas velocidades sin microlubricación o al uso de cuchillas de afeitar sobre sustratos abrasivos de alta fricción.
Cómo solucionarlo:
- Optimizar la configuración del ángulo de inclinación: Asegúrese de que las cuchillas giratorias inferior y superior entren en contacto con un ángulo de corte preciso y mínimo (normalmente entre 0,5° y 1,5°, dependiendo del calibre del material).
- Implementar microlubricación / refrigeración de las palas: Aplique una ligera bruma de aceite de silicona apto para uso alimentario o utilice boquillas de refrigeración por aire líquido en la unión de corte para reducir la fricción dinámica y la acumulación de calor en procesos de alta velocidad.
Problema 5: Acumulación de electricidad estática y atracción de polvo
Síntoma: Los operarios sufren descargas eléctricas cerca de la zona de rebobinado, las tiras de película cortadas se adhieren a las paredes de la máquina o el polvo particulado en suspensión contamina las películas ópticas de alta claridad.
Análisis de la causa raíz: La fricción a alta velocidad entre las mallas de polímero dieléctrico y los rodillos guía metálicos genera altas cargas electrostáticas (que con frecuencia superan los 20 kV o 30 kV).
Cómo solucionarlo:
- Instale barras antiestáticas ionizantes activas: Coloque las barras ionizantes antiestáticas activas y sin impacto directamente en la estación de desenrollado, inmediatamente después de las cuchillas de corte y encima de los puntos de recogida del eje de rebobinado.
- Verifique la conexión a tierra de fábrica: Asegúrese de que el bastidor principal del cuerpo del máquina cortadora Está conectado a tierra mediante una varilla de conexión a tierra específica para drenar las cargas residuales de forma segura.
4. Guía estratégica para compradores: Cómo seleccionar la solución de corte adecuada
Al seleccionar un nuevo máquina cortadoraLas decisiones de compra nunca deben basarse únicamente en el menor gasto de capital. Una cortadora barata con una rigidez de estructura inestable o componentes electrónicos de baja calidad provocará rápidamente desperdicio de material, frecuentes tiempos de inactividad por recalibración y altos costos de repuestos.
Utilice el siguiente protocolo de selección durante la evaluación del equipo:
- Definir el espectro de sustratos: Determine el espesor mínimo/máximo exacto del sustrato (en micras/g/m²), la resistencia a la tracción, la sensibilidad térmica y la delicadeza superficial de sus materiales.
- Determinar el ancho y las métricas de salida: Defina las dimensiones actuales del rollo maestro y la producción semanal proyectada en toneladas. Tenga en cuenta las futuras ampliaciones de la línea de productos para evitar que la capacidad de la máquina se quede obsoleta.
- Evaluar la arquitectura de accionamiento y PLC: Exija sistemas electrónicos reconocibles y no propietarios (por ejemplo, Siemens, Schneider, Mitsubishi, Yaskawa) para que su equipo de mantenimiento pueda obtener fácilmente repuestos para variadores y diagnósticos de PLC a nivel local.
- Priorice la ergonomía y la seguridad del operador: Funciones como los desenrolladores hidráulicos de recogida en el suelo, el ajuste automático de la cuchilla y las cortinas de luz de seguridad protegen a sus trabajadores y reducen los tiempos de cambio de rollo de 30 minutos a menos de 5 minutos.
5. ¿Por qué los fabricantes globales se asocian con Wenzhou Jinyuan Mechanical Technology?
Cuando la alta precisión, el funcionamiento estable día tras día y el retorno de la inversión general son primordiales, los líderes de la industria recurren a Compañía de Tecnología Mecánica Wenzhou Jinyuan, Ltd.
Ubicada en la ciudad de Wenzhou, provincia de Zhejiang, China, Jinyuan Machinery goza de excelentes conexiones de transporte y se posiciona como un proveedor líder de soluciones modernas para equipos avanzados de corte y rebobinado. Integramos plenamente la investigación y el desarrollo técnico, la fabricación de precisión de vanguardia y las ventas y el soporte internacional.

¿Por qué los transformadores modernos eligen a Jinyuan Machinery como su socio en equipos?
- Amplia capacidad de producción y experiencia en ingeniería: Nuestra empresa cuenta con una moderna planta de producción de más de 3000 metros cuadrados, respaldada por un equipo de casi 70 profesionales altamente cualificados. Este equipo incluye 11 ingenieros técnicos sénior y 6 especialistas en I+D dedicados a la innovación en maquinaria de conversión.
- Ingeniería de equipos personalizada y sistemática: Somos expertos en personalizar soluciones de equipos ultra estables y fáciles de usar, adaptadas directamente a los materiales de banda únicos de nuestros clientes, las condiciones de la planta y las métricas de producción objetivo.
- Control de calidad internacional certificado:Jinyuan Machinery se dedica a suministrar maquinaria de conversión de alto rendimiento y larga duración. Equipos de impresiónNuestras modernas instalaciones de fabricación han obtenido reconocimiento oficial.Certificación CE, cumplimiento del sistema de gestión de calidad ISOy posee múltiples patentes técnicas propias.
- Confianza global y fiabilidad comprobada: Nuestros rigurosos controles de calidad, las pruebas estructurales de las máquinas y el servicio técnico especializado respaldan cada sistema que construimos, garantizando operaciones seguras, estables y altamente rentables para las plantas de conversión en todo el mundo.
6. Preguntas frecuentes (FAQ)
P1: ¿Cuál es la principal diferencia entre el corte con navaja, con tijeras y por aplastamiento (incisión)?
A: Corte con navaja Utiliza una cuchilla fija que corta el material mientras se desplaza sobre un rodillo ranurado o está suspendido en el aire; es rentable y resulta ideal para películas plásticas delgadas (PE, PVC, PET). Corte por cizallamiento Utiliza dos cuchillas giratorias (una cuchilla superior macho y una cuchilla inferior hembra) que se unen como unas tijeras; es la opción ideal para papel grueso, cartón, papel de aluminio y laminados gruesos. Corte por aplastamiento/marcado Consiste en presionar una cuchilla circular sin filo contra un rodillo de acero endurecido para triturar el material; se utiliza comúnmente para telas no tejidas, espuma y cintas adhesivas sensibles a la presión.
P2: ¿Por qué es fundamental el rebobinado diferencial en una máquina cortadora moderna?
A: Los sustratos rara vez presentan un grosor perfectamente uniforme en toda su anchura. Al cortar rollos anchos en múltiples bobinas estrechas, las tiras más gruesas se enrollan más rápido y con mayor tensión, mientras que las más delgadas se aflojan. Un eje de rebobinado diferencial permite que los anillos de fricción del núcleo se deslicen de forma independiente, manteniendo una tensión uniforme en cada rollo terminado, independientemente de la variación de calibre.
P3: ¿Con qué frecuencia se deben revisar o reemplazar las cuchillas de corte?
A: La frecuencia de mantenimiento depende de la abrasividad del material y la composición de la cuchilla. Las cuchillas de acero estándar que procesan materiales abrasivos pueden necesitar ser reemplazadas cada uno o dos turnos. Las cuchillas rotativas de carburo de alta calidad que procesan películas limpias pueden durar cientos de horas de funcionamiento antes de necesitar ser afiladas. La inspección periódica para detectar mellas microscópicas o desgaste evita una mala calidad de corte.
P4: ¿Puede una sola máquina cortadora procesar tanto películas delgadas como papel grueso?
A: Sí, siempre que el equipo esté diseñado con estaciones de corte dobles versátiles (que combinan opciones de cuchillas de afeitar y de corte) y cuente con un amplio rango de control de tensión dinámico. Jinyuan Machinery diseña habitualmente a medida cortadoras multiusos equipadas con cabezales de corte modulares y ajustes de tensión PLC de amplio espectro.
P5: ¿Cuánto tiempo suele tardar la entrega y la puesta en marcha de una máquina de corte longitudinal personalizada?
A: Las máquinas de corte longitudinal de modelo estándar suelen fabricarse, probarse y estar listas para su envío en un plazo de 30 a 45 días. Las líneas automatizadas de banda ancha totalmente personalizadas generalmente tardan entre 60 y 90 días desde la aprobación del diseño hasta las pruebas de aceptación en fábrica (FAT).
¿Listo para mejorar su capacidad de conversión y eliminar los cuellos de botella en la producción?
Tanto si necesita estimaciones presupuestarias precisas, ingeniería de maquinaria web a medida o asesoramiento para mejorar la eficiencia de su sistema de corte actual, nuestro equipo de ingeniería está a su disposición para ayudarle.
Descubre cómo Compañía de Tecnología Mecánica Wenzhou Jinyuan, Ltd. Podemos ayudarle a eliminar los defectos de corte, aumentar la velocidad de la línea y maximizar la rentabilidad de su planta con soluciones de equipos de conversión personalizadas.
Contacte hoy mismo con nuestros expertos en ingeniería:
🌐 Sitio web oficial: https://www.jinyuan-machinery.com/
📧 ¡Solicite directamente presupuestos personalizados, planos técnicos y demostraciones en vídeo de la maquinaria!